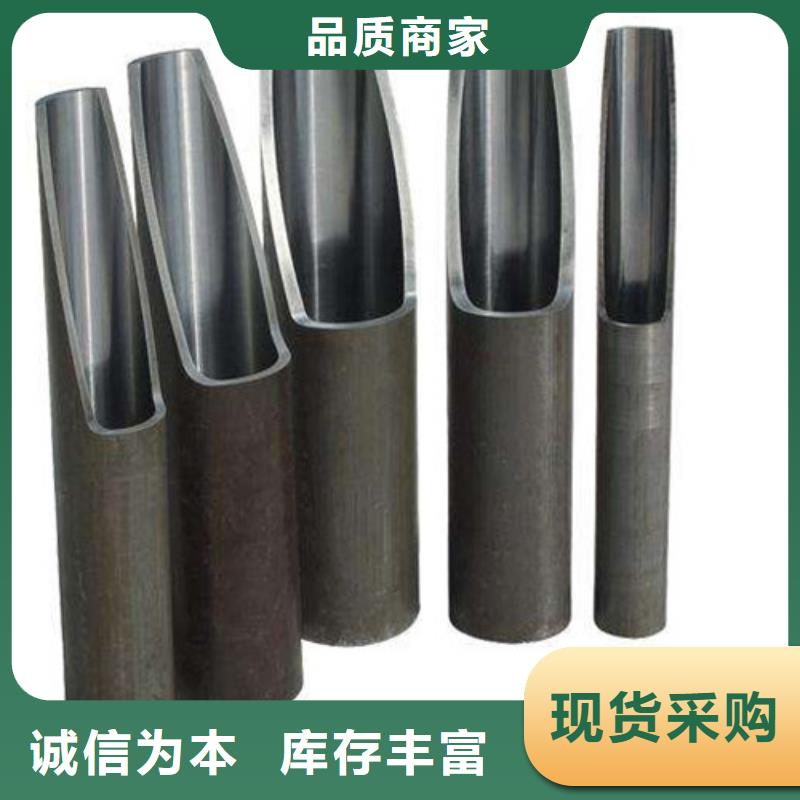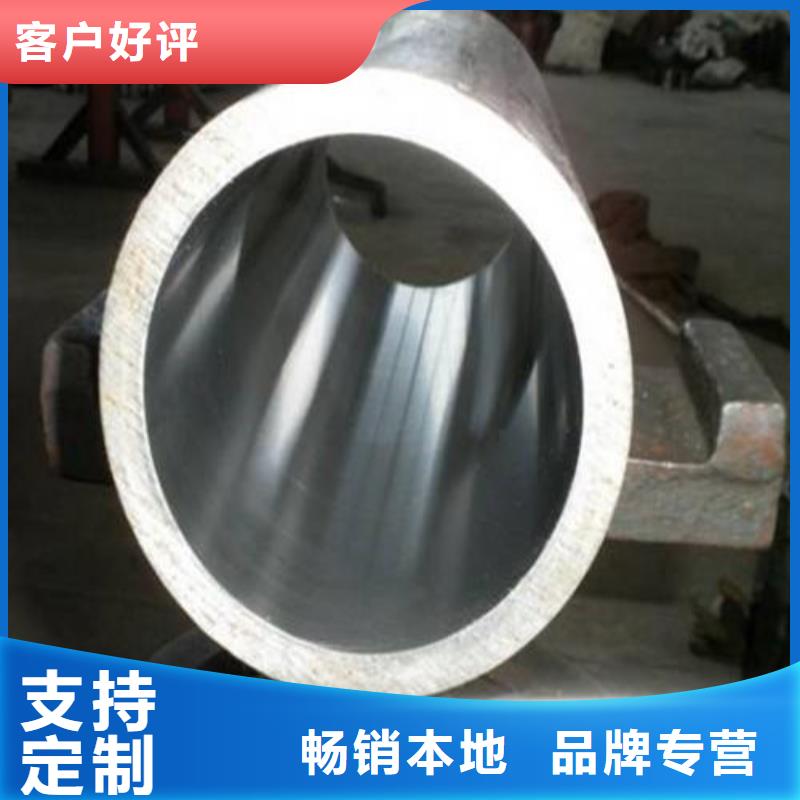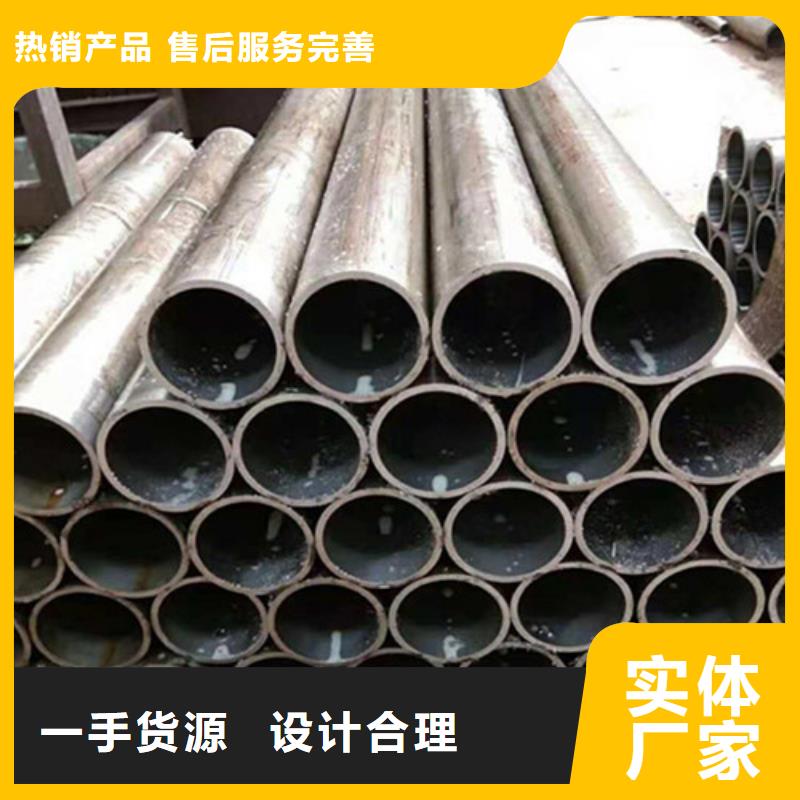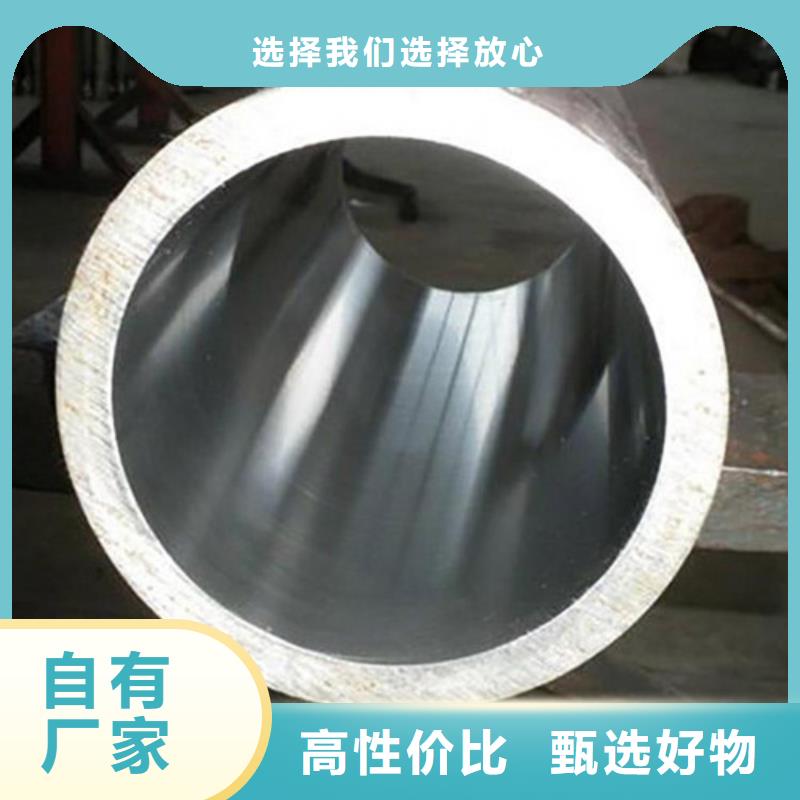
以下是:山西省大同市薄壁珩磨管加工厂家的产品参数
产品参数 产品价格 7元 发货期限 电议 供货总量 不限 运费说明 3天 材质 钢管 属性 精加工 类型 绗磨管 产地 聊城 品牌 九冶 范围 薄壁珩磨管加工供应范围覆盖山西省、太原市、大同市、长治市、晋城市、阳泉市、朔州市、晋中市、运城市、忻州市、临汾市、吕梁市 矿区、南郊区、新荣区、阳高县、天镇县、广灵县、灵丘县、浑源县、左云县等区域。 【九冶】业务覆盖多领域场景,主营阳高绗磨管实力公司、广灵绗磨管贴心服务、灵丘绗磨管制造厂家、晋中绗磨管厂家拥有先进的设备、阳泉绗磨管安心购、运城绗磨管根据要求定制等产品服务。薄壁珩磨管加工厂家,九冶管业(大同市分公司)为您提供薄壁珩磨管加工厂家,联系人:李经理,电话:【17768165506】。 山西省,大同市 大同市是首批历史文化名城、中国九大古都之一,曾是代国南都、北魏首都,辽、金、元初陪都,境内古迹众多,包括云冈石窟、大同古城、北岳恒山、大同长城、华严寺、善化寺、悬空寺、九龙壁等,是文物局支持建设的“博物馆之城”、中国首批13个较大的市、全国性综合交通枢纽、物流枢纽、重点旅游城市、园林城市、新能源示范城市、全国双拥模范城市、中国旅游城市、中国雕塑之都、中国刀削面之乡、中国十佳运动休闲城市、国际美食之都、中国黄花之都。
想要更直观地感受薄壁珩磨管加工厂家产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!以下是:山西大同薄壁珩磨管加工厂家的图文介绍
绗磨管接轧制方法分热轧、热挤压和冷拔(轧)不锈钢管。按不锈钢金相组织不同分半铁素体半马氏体系不锈钢管、马氏体不锈钢管、奥氏体系不锈钢管、奥氏体-铁素铁系不锈钢管等。钢管通常长度(不定尺)热轧钢管1.5~10m,热挤压钢管等于和大于1m。冷拔(轧)钢管壁厚0.5~1.0mm者,1.0~7m;壁厚大于1.0mm者,1.5~8m。热轧(热挤压)钢管的直径54~480mm共45种;壁厚4.5~45mm共36种。冷拔(轧)钢管的直径6~200mm共65种;壁厚0.5~21mm共39种。钢管内外表面不得有裂缝、折叠、龟裂、裂纹、轧折、离层和结疤缺陷存在,这些缺陷应完全掉(供机械加工用管除外),后不得使壁厚和外径超过负偏差。凡不超过允许负偏差的其他轻微表面缺陷可不。直道允许深度。热轧、热挤压钢管、直径小于和等于140mm的不大于公称壁厚的5%,大深度不大于0.5mm;冷拔(轧)钢管不大于公称壁厚的4%,大深度不大于0.3mm。
滚压油缸管材料软,塑性大,容易被滚压光。随着塑性降低,硬度的提高,变形量随之减少。一般来说钢和铜的滚压效果较好,铸铁的效果较差。可锻铁,球墨铸铁比灰口铸铁的滚压效果要好。滚压铸铁件时,当铸件的材料硬度不均匀时,被滚压表面的缺陷气孔、砂眼等)会马上显露出来。因此,当铸件表面缺隐较多,质量较差时不宜采用滚压工艺。滚压油缸管过盈量的大小对表面粗糙度和几何精度的影响很大。通过试验得知,合理的滚压过盈量为0.027~0.036mm,此时得到的表面粗糙度为小。大过盈量受多种因素的影响,因此佳过盈量的确定要根据具体条件多次试验来确定。滚压工具通常有滚珠、圆柱形滚柱、圆锥形滚柱、滚轮等。但用滚珠作为变形构件可降低整个滚压工具成本。而且滚珠的精度高,硬度高,与工件接触面小,用较小的滚压力,较小的过盈量可获得较高的压强,较小的粗糙度。而且滚珠的使用寿命长,不易磨损,价格便宜,易更换。
45#绗磨管滚压工艺光洁度是效的 油缸是工程机械主要部件,传统的加工方法是:拉削缸体——精镗缸体——磨削缸体。采用滚压方法是:拉削缸体——精镗缸体——滚压缸体,工序是3部分,但时间上对比:磨削缸体1米大概在1-2天的时间,滚压缸体1米大概在10-30分钟的时间。投入对比:磨床或绗磨机(几万——几百万),滚压刀(1仟——几万)。滚压后,孔表面粗糙度由幢滚前Ra3.2~6.3um减小为Ra0.4~0.8&um,孔的表面硬度提高约30%,缸筒内表面疲劳强度提高25%。油缸使用寿命若只考虑缸筒影响,提高2~3倍,镗削滚压工艺较磨削工艺效率提高3倍左右。以上数据说明,滚压工艺是的,能大大提高缸筒的表面质量。45#绗磨管油缸经过滚压后,表面没有锋利的微小刃口,长时间的运动摩擦也不会损伤密封圈或密封件,这点在液压行业特别重要大口径绗磨管镗内径可以保证精度因此这种方法可同时达到光整加工及强化两种目的,是磨削无法做到的。
珩磨管的珩磨工艺及其工艺参数的设置
珩磨管是通过珩磨工艺制作成型的,在对管材进行珩磨的时候,砂条上的磨粒会以一定的压力、较低的速度对工件表面进行磨削、挤压和刮擦,使得砂条作旋转运动和上下往复运动,这样砂条上的磨粒就会在孔表面所形轨迹成为交叉而不重复的网纹。与内孔磨削相比,珩磨参加切削的磨粒多,加在每粒磨粒上的切削力非常小,所以珩磨的切速低。在珩磨管的珩磨过程中又旋转加大量的冷却液,使工件表面得到充分冷却,不易烧伤,加工变形层薄,所以能得到较细表面粗糙度。为了提率,珩磨管的生产都是机械化方式了,将珩磨头与机床主轴采用浮动连接,以保证余量均匀。由于砂条很长,珩磨时工件的凸出部分先与砂条接触,接触压力较大,使凸出部分很快被磨去,直至修正到工件表面与砂条全部接触。因此,珩磨能够修正前道工序产生的几何形状误差和表面波度误,但不能修正轴线位置误差。
山西大同九冶管业有限公司专营 绗磨管,我们深信凭着丰富的经验及诚信为本,乐意帮助,真诚为每个客户提供从售前到售后的一条龙服务.现存大量的 绗磨管,规模宏大,一直以品质卓越、诚信经营而深受广大新老客户的好评. 为保证产品的质量,我们聘请专业技术人员,对每一台机器进行严格的检测,为提高服务的质量,我们的技术人员可为您提供专业的技术指导,完善的维护服务。展望未来,我们满怀信心与广大新老客户真诚合作,为的开发建设贡献力量。 品质保证 质量放心 力求为每位用户提供、优质、的服务
绗磨管无缝钢管如今运用的领域真的是很广泛的,比方在修建方面,运输方面等等,之所以无缝钢管能够这样被很多的运用,一定是有钢管自身的长处以及优点。比起曾经运用的那种一般钢管,无缝钢管采用了一系列的高科技的制造技术,然后才有了无缝钢管过硬的质量。对于焊管大家都很熟悉。今天给大家介绍无缝钢管和焊管的区别到底在哪里?首先:主要的就是他们的成型工艺不同。普通的钢管,比如自来水水管,一般是通过将平板材经折弯后焊接起来的,这种工艺比较简单粗糙,成品加工后可以在上面发现一条焊缝。而无缝钢管一般是将熔融状态的钢水通过环形狭缝积压出来后再经拉伸等处理工艺成型,在这种工艺下就没有焊缝。在性能上,无缝钢管在承压能力上较普通钢管有很大提高,所以经常被用于高压设备使用。如液压设备的管路连接等。而普通钢管的焊缝部位是其薄弱环节,焊缝质量也是影响其整体性能的主要因素。
选购薄壁珩磨管加工厂家来山西省大同市找九冶管业(大同市分公司),我们是厂家直销,产品型号齐全,确保您购买的每一件产品都符合高标准的质量要求,选择我们就是选择品质与服务的双重保障。联系人:李经理-【17768165506】,地址:[山西省大同市丁块工业园]。