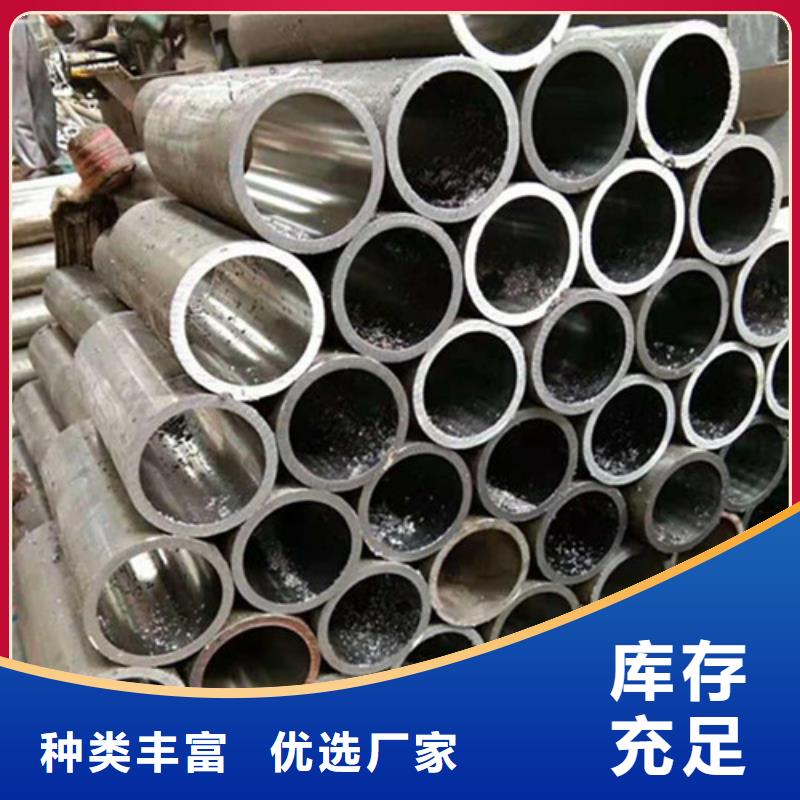

以下是:山西省大同市高精密冷拨珩磨管源头厂家的产品参数
产品参数 产品价格 7元 发货期限 电议 供货总量 不限 运费说明 3天 材质 钢管 属性 精加工 类型 绗磨管 产地 聊城 品牌 九冶 范围 高精密冷拨珩磨管供应范围覆盖山西省、太原市、大同市、长治市、晋城市、阳泉市、朔州市、晋中市、运城市、忻州市、临汾市、吕梁市 矿区、南郊区、新荣区、阳高县、天镇县、广灵县、灵丘县、浑源县、左云县等区域。 【九冶】业务覆盖多领域场景,主营左云绗磨管工厂批发、天镇绗磨管厂家货源稳定、阳高绗磨管质检合格发货、矿区绗磨管质量牢靠、新荣绗磨管省心又省钱、晋城绗磨管口碑好实力强、太原绗磨管符合标准、吕梁绗磨管货源足质量好、忻州绗磨管高性价比等产品服务。高精密冷拨珩磨管源头厂家,九冶管业(大同市分公司)专业从事高精密冷拨珩磨管源头厂家,联系人:李经理,电话:【17768165506】,以下是高精密冷拨珩磨管源头厂家的详细页面。 山西省,大同市 大同市,古称云中、平城、云州,别称中国煤都。山西省辖地级市,Ⅱ型大城市,山西省第二大城市,国务院批复确定的中国晋冀蒙交界地区中心城市之一和重要的综合能源基地。截至2022年,全市下辖4个区、6个县,总面积14176平方千米,常住人口310.0万人,城镇人口228.5万人,城镇化率73.7%。
想要更直观地感受高精密冷拨珩磨管源头厂家产品的魅力吗?那就赶紧点击视频,开启你的采购之旅吧!以下是:山西大同高精密冷拨珩磨管源头厂家的图文介绍
经过调质处理之后的优质精密绗磨管确实发生了很大的变化,它不仅能够保持较高的强度,与此同时还具有很好的塑性和韧性,更能符合各种不同工况的应用需求。为避免盲目性,要根据系统基本原理,进行综合分析、逻辑判断,找出优质精密绗磨管故障部位。由于优质精密绗磨管故障诊断是建立在运行记录及某些系统参数基础之上的,所以建立系统运行记录是关键的;而且具备一定检测手段,也能对优质精密绗磨管故障做出准确的定量分析。应判明优质精密绗磨管的工作条件和外围环境是否正常;同时还需要弄清楚故障的性质,是设备机械部分或电器控制部分故障,还是优质精密绗磨管本身的故障?另外,还需检查清楚优质精密绗磨管各种条件是否符合正常运行的要求。厚壁绗磨管精度高,内孔精度H7-H10,内孔粗糙度小于0.63nm,标准直线度小于0.3mm/m.。大口径绗磨管,绗磨管厂的检测和维护
怎样修复珩磨管的表面缺陷1、加大冷拔变形量增加冷拔变形道次,加大总变形量,可以达到降低麻点深度,减小珩磨磨削余量的目的。2、优选热轧管坯料冷拔管麻点缺陷均是由热轧管所引起的,所以,通过选择锈蚀程度小、壁厚均匀的热轧管,可以减少麻点缺陷,提高缸筒的成材率。3、热轧管内孔缺陷清理珩磨管的基本构成液压油缸缸筒是珩磨管的主体,其内孔一般采用镗削、铰孔、滚压或珩磨管等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,减少磨损;液压油缸缸筒要承受很大的液压力,因此,应有足够的强度和刚度。端盖在缸筒的两端,与缸筒形成密闭油腔,因此,端盖及其连接件都应有足够的强度。设计时既要考虑强度,又要选择工艺性较好的结构形式。导向套对活塞或柱塞起导向和支承作用,有些液压缸不设导向套,直接用端盖孔导向,这种结构简单,但磨损后需要更换端盖。
绗磨管接轧制方法分热轧、热挤压和冷拔(轧)不锈钢管。按不锈钢金相组织不同分半铁素体半马氏体系不锈钢管、马氏体不锈钢管、奥氏体系不锈钢管、奥氏体-铁素铁系不锈钢管等。钢管通常长度(不定尺)热轧钢管1.5~10m,热挤压钢管等于和大于1m。冷拔(轧)钢管壁厚0.5~1.0mm者,1.0~7m;壁厚大于1.0mm者,1.5~8m。热轧(热挤压)钢管的直径54~480mm共45种;壁厚4.5~45mm共36种。冷拔(轧)钢管的直径6~200mm共65种;壁厚0.5~21mm共39种。钢管内外表面不得有裂缝、折叠、龟裂、裂纹、轧折、离层和结疤缺陷存在,这些缺陷应完全掉(供机械加工用管除外),后不得使壁厚和外径超过负偏差。凡不超过允许负偏差的其他轻微表面缺陷可不。直道允许深度。热轧、热挤压钢管、直径小于和等于140mm的不大于公称壁厚的5%,大深度不大于0.5mm;冷拔(轧)钢管不大于公称壁厚的4%,大深度不大于0.3mm。
珩磨管的珩磨工艺及其工艺参数的设置
珩磨管是通过珩磨工艺制作成型的,在对管材进行珩磨的时候,砂条上的磨粒会以一定的压力、较低的速度对工件表面进行磨削、挤压和刮擦,使得砂条作旋转运动和上下往复运动,这样砂条上的磨粒就会在孔表面所形轨迹成为交叉而不重复的网纹。与内孔磨削相比,珩磨参加切削的磨粒多,加在每粒磨粒上的切削力非常小,所以珩磨的切速低。在珩磨管的珩磨过程中又旋转加大量的冷却液,使工件表面得到充分冷却,不易烧伤,加工变形层薄,所以能得到较细表面粗糙度。为了提率,珩磨管的生产都是机械化方式了,将珩磨头与机床主轴采用浮动连接,以保证余量均匀。由于砂条很长,珩磨时工件的凸出部分先与砂条接触,接触压力较大,使凸出部分很快被磨去,直至修正到工件表面与砂条全部接触。因此,珩磨能够修正前道工序产生的几何形状误差和表面波度误,但不能修正轴线位置误差。
山西大同九冶管业有限公司拥有精良的加工,和检测设备,先进的 绗磨管生产工艺,雄厚的技术力量,高素质的员工队伍,按照国际标准、标准、行业标准设计制造 绗磨管产品,本着以质量求生存,以服务求发展的经营理念,竭诚为用户提供优质的 绗磨管产品和优良的服务。
厚壁油缸管滚压与绗磨那种工艺精密度高 厚壁油缸管其内孔一般采用镗削、铰孔、滚压或珩磨等精密加工工艺制造,使活塞及其密封件、支承件能顺利滑动,从而保证密封效果,减少磨损;油缸管要承受很大的液压力,因此,应有足够的强度和刚度。厚壁油缸管珩磨头伸进孔内,然后由机器带动旋转,往复,并涨出磨条进行切削加工.机器是专用的珩磨机.有立式和卧式之分.立式较适于大批量的较短件连续生产,如气缸套类.卧式的较适合较长件的生产.如果是加工铸铁类的,生产效率转内圆磨的方式高几倍.但钢件珩磨效率比铸铁等要差点,不过比起内圆磨的方式还是要快很多.精度方面不是什么问题,比起内圆磨有过之而无不及.厚壁油缸管采用滚压加工,由于表面层留有表面残余压应力,有助于表面微小裂纹的封闭,阻碍侵蚀作用的扩展。从而提高表面抗腐蚀能力,并能延缓疲劳裂纹的产生或扩大,因而提高绗磨管疲劳强度。通过滚压成型,滚压表面形成一层冷作硬化层,减少了磨削副接触表面的弹性和塑性变形,从而提高了厚壁油缸管内壁的耐磨性,同时避免了因磨削引起的烧伤。滚压后,表面粗糙度值的减小,可提高配合性质
您是想要在山西省大同市采购高质量的高精密冷拨珩磨管源头厂家产品吗?九冶管业(大同市分公司)是您的不二之选!我们致力于提供品质保证、价格优惠的高精密冷拨珩磨管源头厂家产品,品种齐全,不断创新,致力于满足广大客户的多种需求,联系人:李经理-【17768165506】,地址:《山西省大同市丁块工业园》。